 English
 فارسی
 Türkçe
 اللغة العربية
 Deutsch
 Français
 русский язык

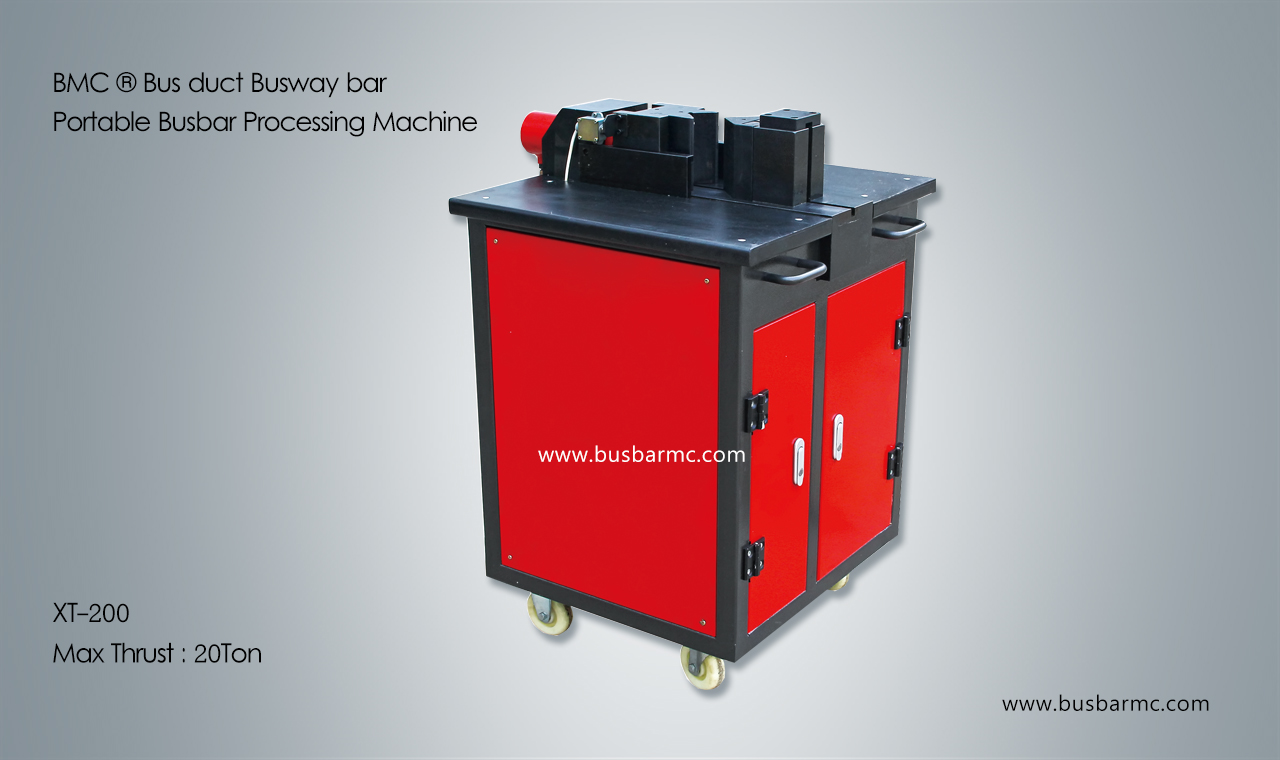
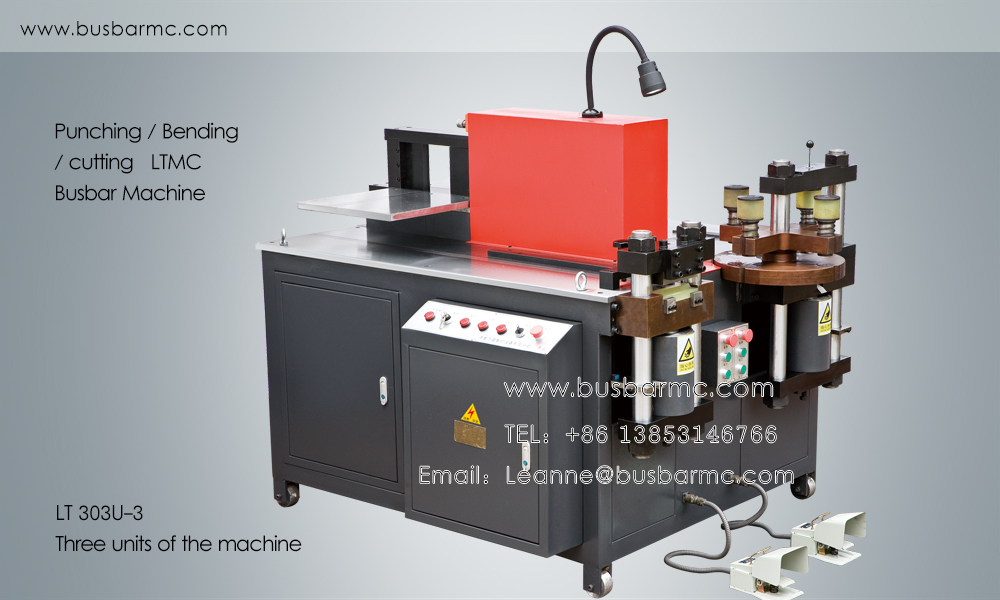
Şalt fabrikasında bara üretimi bir sıradır ve fabrika en yavaş adımının hızında çalışır. Adımlar boya kesme, delik desenini delme, geometriye bükme, çapak alma ve kontrol, ardından montaj hücresine kit hazırlamadır. Çoğu fabrika gösterişli tek bir makineye yatırım yapar ve diğer adımları manuel bırakır; gösterişli makinenin günün bir bölümünü beklemede geçirmesinin nedeni budur.
Beş adım ve her birinin ihtiyacı
| Adım | Ekipman | Neyi belirler | Tipik darboğaz nedeni |
|---|---|---|---|
| Boya kesme | Giyotin veya 3 ü bir arada makinenin kesme istasyonu | Boy hassasiyeti ve kesim yüzeyi kalitesi | Uzun baraların elle taşınması |
| Delme | Döner kafa delme istasyonu veya özel pres | Delik konumu ve çapı | Parçalar arasında kalıp değişimi |
| Bükme | Açı kontrollü büküm istasyonu | Açı, bacak boyu, düzlük | Her parçada geri yaylanma düzeltmesi |
| Çapak alma ve kontrol | Çapak alma aleti, açıölçer, kumpas | Parçanın montajda kabul edilip edilmemesi | Tanımlı kontrol noktası olmaması |
| Kit ve teslim | Pano numarasına göre raf veya araba | Montaj bekleme süresi | Parçaların montaj sırasına göre değil üretim sırasına göre teslimi |
Dördüncü ve beşinci adımlar yatırım planında en sık atlanan, şikayetleri de en çok üreten adımlardır. Gönyesinden 0,3 mm sapan bir parça kâğıt üzerinde tolerans sorunudur, montaj sahasında iki saatlik gecikmedir.
Her adımı darboğaza göre boyutlandırma
Zirve işten değil aylık karışımdan başlayın. Pano başına bara sayısını, bara başına delik ve büküm sayısını sayın. Bunu aylık istasyon saatine çevirin ve mevcut saatlerle karşılaştırın. Mevcut saatleri aşan adım yatırım yapılacak adımdır. Çoğu alçak gerilim şalt fabrikasında delme adımı baskındır, çünkü panolar karmaşıklaştıkça bara başına delik sayısı bara sayısından hızlı artar.
Karışık düşük ve orta hacimli bir fabrika için olağan cevap üç istasyonlu makinedir; üç operasyon arasındaki taşımayı kaldırır ve üç operatörün aynı anda çalışmasını sağlar. Bir fabrika aynı pano ailesini hacimli üretiyorsa cevap özel delme ve kesme hattıdır, çünkü programlama ve yerleştirme kazancı esneklik kaybından büyüktür.
Yeniden işlemeyi önleyen kalite kapıları
- Her yeni parça numarasında ilk parça kontrolü: boy, delik konumu, delik çapı, açı ve bacak boyu tek bir forma kaydedilir.
- Yalnızca başlangıçta değil, seri içinde tanımlı kontrol aralığı; çünkü kalıp aşınması ve hidrolik sıcaklık kayması sonucu değiştirir.
- Açı doğrulaması gönye ve gözle değil dijital cihazla; çünkü 1 derecelik hata görünmez ve tolerans dışıdır.
- Delik konumu önceki parçaya göre değil, çizim datumu referansıyla pim mastarı veya kumpasla kontrol edilir.
- Makine başında ıskarta kutusu; tolerans dışı parçalar kit alanına hiç ulaşmasın.
Makine maliyetinden fazlasını kurtaran yerleşim kuralları
Giyotin, delme ve bükmeyi bir operatörün yürüme mesafesine koyun. İstasyonlar arasındaki her metre, fabrikadaki her bara ile çarpılan taşıma süresine dönüşür. Bara rafını ortaya değil giyotin ucuna koyun; uzun baralar taşınmadan önce kesilsin. Kitlenmiş parçaları montaja pano sırasına göre verin, çünkü yanlış sırada gelen tam bir kit, eksik kit kadar işe yaramaz.
Sık sorulan sorular
Küçük bir şalt atölyesi için minimum ekipman nedir?
Bir giyotin, bir pres ve bir bükme makinesi ya da bunları birleştiren tek bir üç istasyonlu makine; ayrıca çapak alma aleti ve dijital açıölçer. Daha azı, kesilmiş ve delinmiş barayı dışarıdan almak demektir ve her panoya tedarik süresi ekler.
Önce CNC hattı mı yoksa üç istasyonlu makine mi alınmalı?
Ürün karışımı panodan panoya değişiyorsa önce üç istasyonlu makineyi alın. Çıktının yüzde sekseni tek bir pano ailesiyse CNC hattı daha hızlı amorti eder, çünkü programlama emeği uzun serilere yayılır.
Bükme adımının darboğaz olduğunu nasıl anlarız?
Baranın büküm istasyonunda bekleme süresini, gerçekten büküldüğü süreyle karşılaştırın. Çalışma süresinden uzun bekleme, adımın kısıt olduğunu gösterir.

