 English
 فارسی
 Türkçe
 اللغة العربية
 Deutsch
 Français
 русский язык

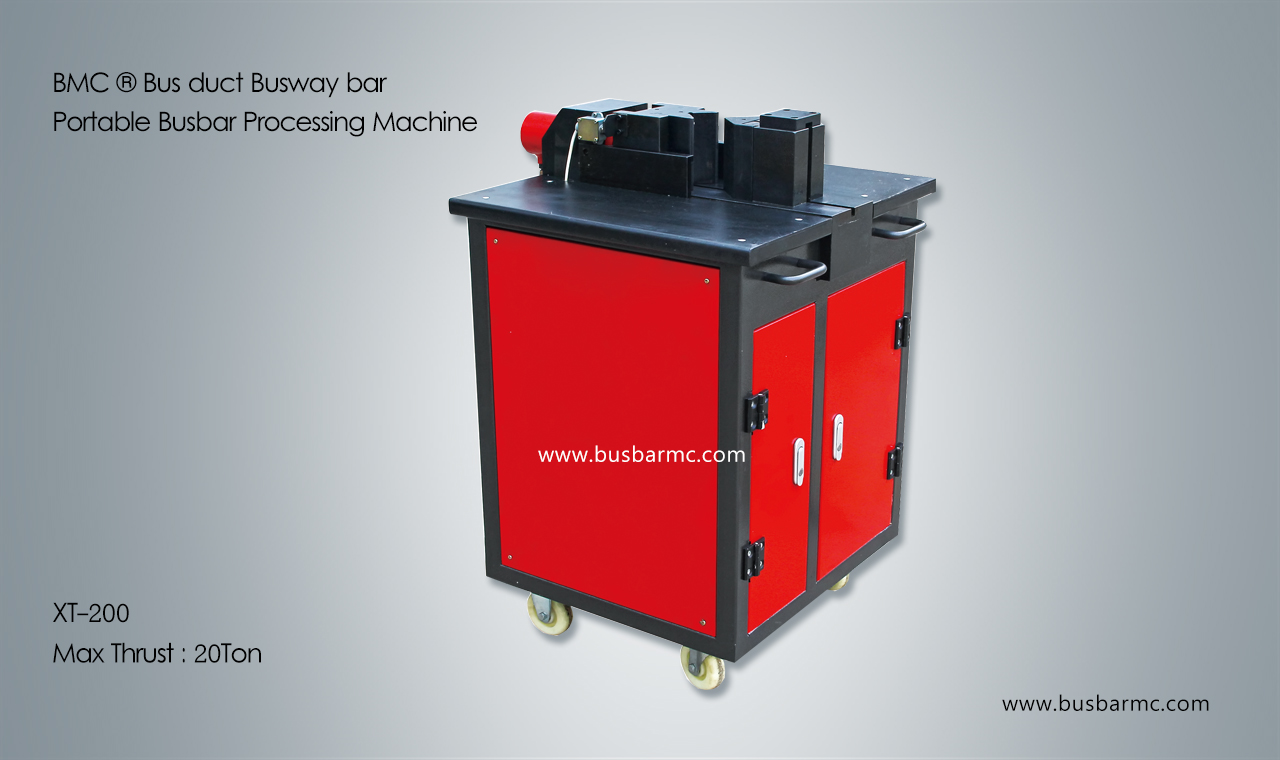
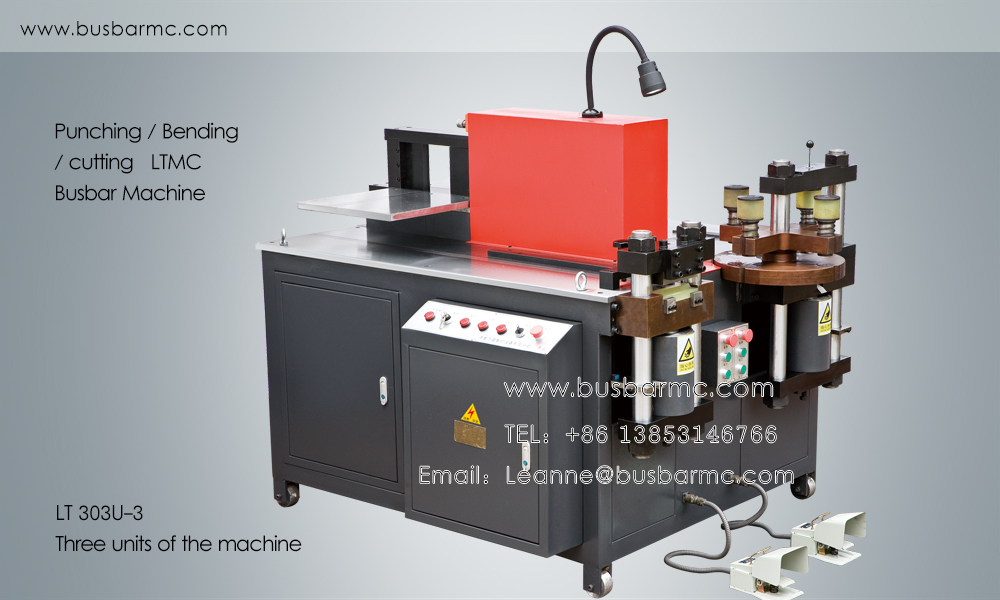
Busbar makinesi, şalt panoları, transformatörler ve dağıtım panoları için kullanılan düz bakır veya alüminyum baraı kesen, delen ve büken bir atölye makinesidir. Üç istasyonlu bir model bu üç işlemi tek şasi üzerinde yapar; bara ayrı makinelerde yeniden bağlanmadan ham malzemeden bitmiş parçaya dönüşür. Kapasite; maksimum bara genişliği ve kalınlığı, en büyük delik çapı ve kalıbın oluşturabildiği en dar büküm ile belirlenir.
Busbar makinesi gerçekte ne yapar
Bara, elektrik panolarının içinde kablo demetlerinin yerini alır. Yüksek akımı rijit ve tekrarlanabilir bir geometriyle taşır; bu da her parçanın çizime üç boyutta uyması gerektiği anlamına gelir: boy, delik deseni ve büküm açısı. Busbar makinesi bu üç ölçüyü üretim hızında tolerans içinde tutmak için vardır. Elle testere, matkap ve abkant pres ile tek bir iyi parça üretilebilir, ancak aynı parça yüzlerce kez kayma olmadan tekrarlanamaz.
Makine bu nedenle üç ayrı istasyonu birleştirir. Makas istasyonu bitmiş boyu belirler. Zımba istasyonu delik konumunu ve çapını belirler. Büküm istasyonu açıyı ve bacak boylarını belirler. Kalıplar, dayamalar ve kontrol ayarları çizim verisini taşır; operatör barayı konumlandırır, ölçmeyi takım yapar.
Üç istasyon nasıl çalışır
| İstasyon | Ne yapar | Sonucu ne belirler | Neyi kontrol etmeli |
|---|---|---|---|
| Kesme (makas) | Barayı düz ve dik bir yüzeyle bitmiş boya keser | Bıçak boşluğu, baskı kuvveti, hidrolik kararlılık | Kesim yüzeyinin dikliği, artık parçadaki yırtılma bölgesi |
| Delme | Yuvarlak, oval, kare veya dikdörtgen delikler ve pah açar | Kalıp hizası, kalıp boşluğu, kalınlığa göre tonaj payı | İlk parçada delik konumu, çapak yüksekliği, kalıp aşınması |
| Bükme | Düz büküm, kenar bükümü ve U, Z veya L formları oluşturur | Kalıp yarıçapı, açı kontrolü, geri yaylanma telafisi | Yük kalktıktan sonraki açı, bacak boyu, yüzeyde kalıp izi |
Birçok üç istasyonlu makinede istasyonların ayrı motor ve pompa grupları vardır. Bu sayede bir operatör keserken ikincisi deler, üçüncüsü büker; ya da tek operatör ortak hidrolik devrenin dolmasını beklemeden istasyonları sırayla çalıştırır. Kapasite yine de yükleme, taşıma ve fikstürlere bağlıdır, sadece pompa sayısına değil.
Tipik kapasite sınıfları
Yayımlanan kapasite tabloları genellikle basit bir kalıp izler: kilonewton cinsinden nominal kuvvet, maksimum bara genişliği ve kalınlığı, delme çapı aralığı ve kenar bükümü için ayrı ve daha küçük bir zarf. Aşağıdaki tablo yaygın üç sınıfı gösterir; sayıların nasıl ölçeklendiğini görebilirsiniz. Nihai değerleri her zaman sipariş onayında teyit edin, çünkü kamuya açık sayfalar ve eski kataloglar bölgeye göre farklılık gösterebilir.
| Parametre | Giriş sınıfı | Orta sınıf | Büyük sınıf |
|---|---|---|---|
| Nominal kuvvet | 300kN | 500kN | 800kN |
| Maksimum bara genişliği x kalınlığı | 150x12 mm | 200x16mm | 250x20mm |
| Delme çapı aralığı | 4,3 - 25 mm | 4,3 - 30 mm | 4,3 - 34 mm |
| Dikey (kenar) büküm | 10x100 mm | 12x120mm | 12x120mm |
| Büküm hassasiyeti | yaklaşık +/-1 derece | yaklaşık +/-1 derece | yaklaşık +/-1 derece |
Tabloyu ortalama parçadan ileriye doğru değil, en zor parçadan geriye doğru okuyun. En ağır tekrar işiniz 200 x 16 mm bakır bara, 30 mm delik ve 90 derece kenar bükümü ise, diğer işleriniz küçük olsa da giriş sınıfı makine bu işi yapmaz.
Bakır ve alüminyum aynı iş değildir
Bakır ve alüminyum aynı kalıp altında farklı davranır. Alüminyum yük kalktıktan sonra daha fazla geri yaylanır, aynı kalınlık için daha büyük minimum iç yarıçap ister ve bakırla sorunsuz çalışan takımda sıvanma veya yapışma eğilimi gösterir. Bakır için yazılmış bir büküm programı alüminyumda genellikle açık açı verir. Ayrı geri yaylanma tabloları tutun, yüzey kalitesinin önemli olduğu yerlerde ayrı kalıp seti kullanın ve her yeni malzemeyi ilk üretim parçasından önce deneme bükümüyle doğrulayın.
Aynı kural delme için de geçerlidir. Alüminyum, kalıba yapışmayı önlemek için daha fazla boşluk ve daha keskin, iyi cilalanmış bir zımba yüzeyi ister. Bakır daha dar boşluğu kaldırır ancak kesim kenarında pekleşir; aynı istasyon alüminyum da kesiyorsa bu durum bıçak ömrünü kısaltır.
Beş adımda model seçimi
- Ortalama parçayı değil en zor tekrar eden parçayı listeleyin: maksimum genişlik, maksimum kalınlık, en büyük delik ve en dar büküm.
- Bu parçayı yayımlanan kapasite tablosuna yerleştirin ve tam sınırda kalan sınıfı değil, pay bırakan sınıfı seçin.
- Kalıp paketini teyit edin: zımba formları, büküm yarıçapları, U kalıbı ve burulma veya kabartma opsiyonunun gerekip gerekmediği.
- Tesisiniz için elektrik yapısını teyit edin: gerilim, frekans, faz sayısı ve kontrol arayüzünün dili.
- Sevkiyattan önce kendi numune çizimlerinizle fabrika kabul testi isteyin, kurulumdan sonra kritik numuneyi sahada tekrarlayın.
Doğru teklif için ne göndermeli
Bir çizim, bir tariften daha iyidir. Malzemeyi ve temper durumunu, maksimum bara ölçüsünü, çapları ve konumlarıyla delik listesini, açıları ve yönleriyle büküm listesini, istenen toleransları, aylık hacmi, saha gerilimini ve varış ülkesini gönderin. Bu yedi bilgiyle tedarikçi, genel bir teklif yerine belirli bir makine ve belirli bir kalıp paketi için fiyat verebilir.
Sık sorulan sorular
Busbar makinesi ile abkant pres arasındaki fark nedir?
Abkant pres, sac metalini uzun bir yatak üzerinde zımba ve V kalıp ile büker. Busbar makinesi kalın ve dar bara etrafında kurulmuştur: boya keser, döner kafada veya kalıp bloğunda delik açar ve özel busbar kalıbıyla büker. Abkant pres bir barayı bü kebilir, ancak aynı kurulumda onu boya kesemez veya delik deseni açamaz.
Tek makine aynı barayı kesip delip bü kebilir mi?
Üç istasyonlu makinede evet. Bara boya kesilir, delik deseni için zımba istasyonuna alınır, ardından büküm istasyonuna geçer. Üç bağımsız hidrolik ünitesi olan makinelerde istasyonlar üç operatörle aynı anda da çalışabilir.
Busbar makinesi hangi kalınlığı işler?
Yayımlanan tipik maksimumlar giriş sınıfında yaklaşık 12 mm ile büyük sınıfta yaklaşık 20 mm arasındadır ve ilgili maksimum genişlikte geçerlidir. Kalınlık ve genişlik bağlantılıdır: aynı makinede 250 mm genişliğindeki bara, 150 mm barayla aynı kalınlıkta kesilemez.
CNC kontrolöre ihtiyacım var mı?
CNC veya PLC kontrolör, aynı parçaları tekrarladığınızda kendini amorti eder. Büküm programlarını saklar, geri yaylanmayı telafi eder ve operatörün işi yeniden öğretmek yerine çağırmasını sağlar. Tek seferlik onarım işleri için manuel makine yeterlidir.
Kullanmayı öğrenmek ne kadar sürer?
Abkant veya pano atölyesinde eğitimli bir operatör temel kesme ve delmeyi bir gün içinde yapabilir. Farklı malzemelerde tekrarlanabilir açıya bükmek daha uzun sürer, çünkü geri yaylanma telafisi malzeme ve kalıp bazında öğrenilmelidir. Kılavuzdan değil, gerçek makine üzerinde planlı eğitim öngörün.

