 English
 فارسی
 Türkçe
 اللغة العربية
 Deutsch
 Français
 русский язык

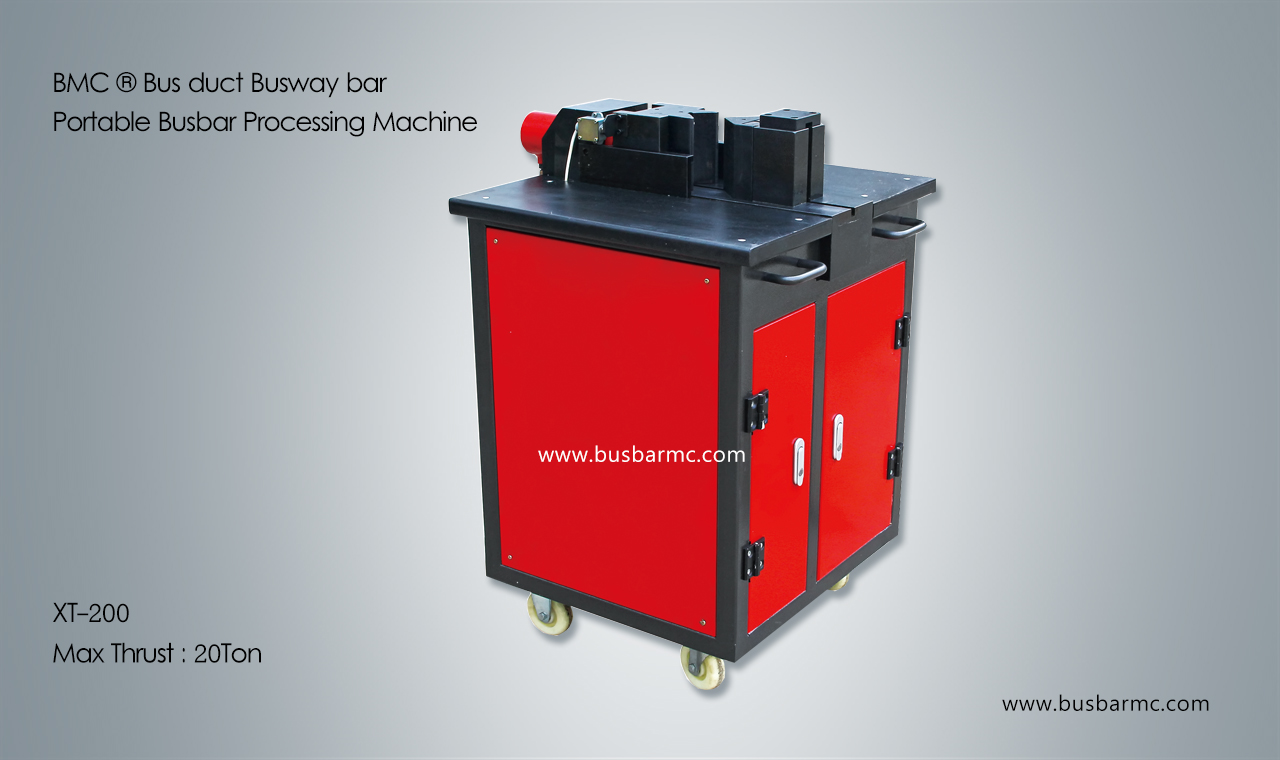
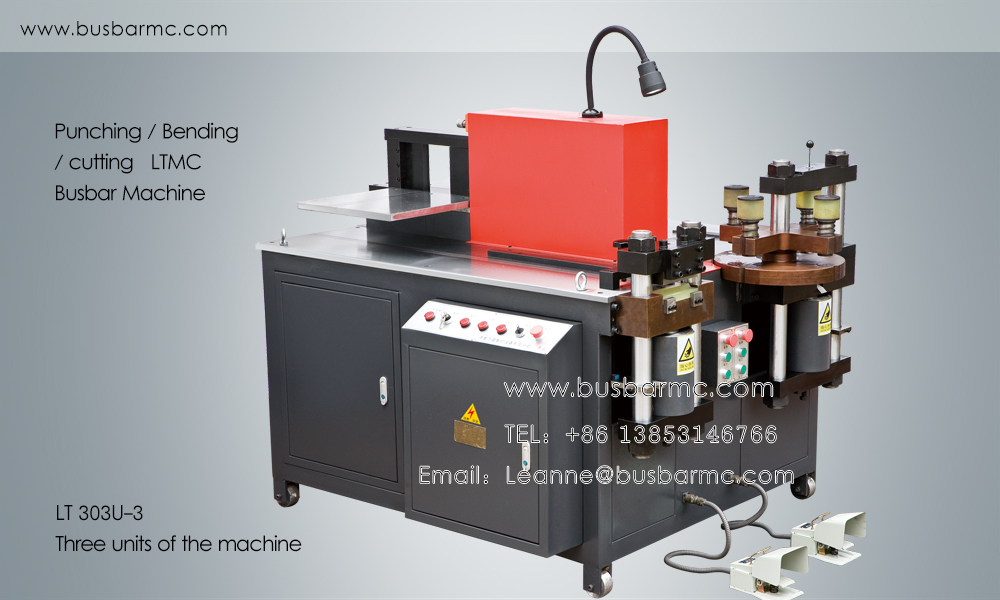
Bara kesme makinesi düz bakır veya alüminyum barayı iki bıçak arasında bitmiş boya keser. Kesim kalitesi, bir çizime güvenilebilecek makineyi ikinci bir operasyon gerektiren makineden ayırır. Ölçülmesi gereken iki şey kesim yüzeyinin dikliği ve artık parçadaki yırtılma bölgesinin büyüklüğüdür. Kuvvet ve fiyat dahil makinenin geri kalan her şeyi bu iki sonuca göre ikincildir.
Kesim sırasında ne olur
Giyotin testere gibi kesmez. Bıçağı baraya sürer, malzeme artık plastik olarak şekil değiştiremeyene kadar zorlar; o noktada bıçak kenarında bir çatlak başlar ve kesit boyunca ilerler. Bıçak boşluğu kalınlığa uygunsa üst kenardan gelen çatlak alt kenardan gelenle buluşur ve yüzey pürüzsüz olur. Boşluk çok büyükse çatlaklar birbirini kaçırır ve kalan malzeme yırtılır, pürüzlü bir bant bırakır. O bant yırtılma bölgesidir.
Bu nedenle boşluk giyotindeki en önemli ayardır ve kalınlık ile malzemeye göre değişmelidir. 10 mm bakıra göre ayarlanmış bir giyotin, sonra 6 mm alüminyumda çalıştırılırsa, makinede hiçbir arıza olmasa da görünür şekilde daha kötü yüzey üretir.
Yöntemlerin karşılaştırması
| Yöntem | Kesim yüzeyi | Hız | Tipik kullanım |
|---|---|---|---|
| Hidrolik giyotin | Boşluk doğruysa iyi ile çok iyi | Hızlı, tek strok | Delme ve bükmeden önce üretim kesimi |
| Aşındırıcı testere | Pürüzlü, iki kenarda çapak, ısıdan etkilenen bölge | Yavaş | Saha işi, karışık malzeme, giyotin yoksa |
| Şerit testere | İyi yüzey ama yavaş ve çapak alımı gerekir | Yavaş | Kalın kesitler, küçük miktarlar |
| CNC delme ve kesme hattı | İyi, tekrarlanabilir, programlanabilir boy | Hacimde en hızlı | Yüksek hacimli pano üretimi |
Aşındırıcı ve testere barayı kesmenin geçerli yollarıdır, ancak bir çapak alma adımı maliyeti getirir ve delme ile bükme istasyonuna yetişemez. Üç istasyonlu makinesi olan bir atölyede, makine dışı kesim bir hafta içinde darboğaz olur.
Deneme kesiminde ne ölçülmeli
- Diklik: kesilmiş barayı ucu üzerinde bir tabla üzerine dikin, yüzeyin altındaki boşluğu gönye ve sentil ile kontrol edin.
- Yırtılma bölgesi: artık parçadaki pürüzlü bandı kalınlığın yüzdesi olarak ölçün. Yaklaşık yüzde 25 in altı makul bir atölye hedefidir.
- Çapak: eldivenle üst kenar boyunca parmağınızı gezdirin. Takılan bir çapak, boşluğun veya bıçak durumunun yanlış olduğunu gösterir.
- Burulma: iki kesilmiş parçayı yüz yüze koyun ve bir uçta boşluk kalmadan kapanıp kapanmadığını kontrol edin.
- Tekrarlanabilirlik: on parça kesin ve boy dağılımını ölçün. Boyu artı eksi 0,5 mm içinde tutan giyotin üretime hazırdır.
Satın alırken önemli olan teknik noktalar
Yayımlanan kesme kapasitesi genellikle maksimum genişlikte maksimum kalınlık olarak verilir ve ikisi bağlantılıdır. 150 mm de 12 mm olarak derecelendirilmiş bir makine, 250 mm de 12 mm kesmez. Başlıktaki sayıyı değil, gerçekten aldığınız genişlikteki kapasiteyi sorun. Bıçak malzemesini ve bıçakların ters çevrilebilir olup olmadığını da sorun, çünkü beş yıllık bıçak maliyeti iki makine arasındaki fiyat farkını aşabilir.
Baskı sistemi en az bıçak kadar önemlidir. Bıçak girerken klemp barayı düz tutamazsa bara kalkar, boşluk kesim ortasında değişir ve yüzey yırtılır. Baskı kuvvetinin kesme kuvvetinden bağımsız olduğunu ve baskı pabucunun işleyeceğiniz en geniş baraya yetecek kadar geniş olduğunu kontrol edin.
Yüzeyi temiz tutan bakım
Bıçaklar önce köşede aşınır ve aşınmış köşe kendini yalnızca baranın bir ucundaki çapak olarak gösterir. Bıçakları programlı olarak döndürmek veya ters çevirmek, görünür bir arıza beklemekten daha uzun süre tutarlı yüzey sağlar. Her kalınlık değişiminden sonra bıçak boşluğunu kontrol edin ve bıçak yuvasını temizleyin, çünkü bıçağın altında kalan bir talaş onu yatırır ve genişlik boyunca koniklik oluşturur.
Sık sorulan sorular
Üç istasyonlu makine özel giyotin kadar iyi keser mi?
Çoğu pano atölyesinde evet. Üç istasyonlu makinedeki kesme istasyonu aynı giyotin prensibini ve aynı boşluk mantığını kullanır. Özel giyotin çevrim süresinde ve çok kalın kesitlerde kazanır, yüzey kalitesinde değil.
Kesim yüzeyimin altında neden pürüzlü bir bant var?
Bu yırtılma bölgesidir ve genellikle bıçak boşluğunun kalınlığa göre büyük olduğunu, bıçakların aşındığını veya baskının barayı düz tutmadığını gösterir.
Giyotinden sonra çapak alma adımı gerekir mi?
Bakırda hafif çapak alma normal uygulamadır, çünkü kesim kenarı pekleşir. Giyotin doğru ayarlıysa çapak küçüktür ve el aleti yeterlidir. Ağır çapak, daha büyük bir çapak makinesi gerektiğini değil, sürecin ayarının kaçtığını gösterir.

